01 / PROJECT FIT
适用与选型
铝型材等长条工件可讨论立式悬挂;适用性需结合工件尺寸、挂具和现场条件评估。
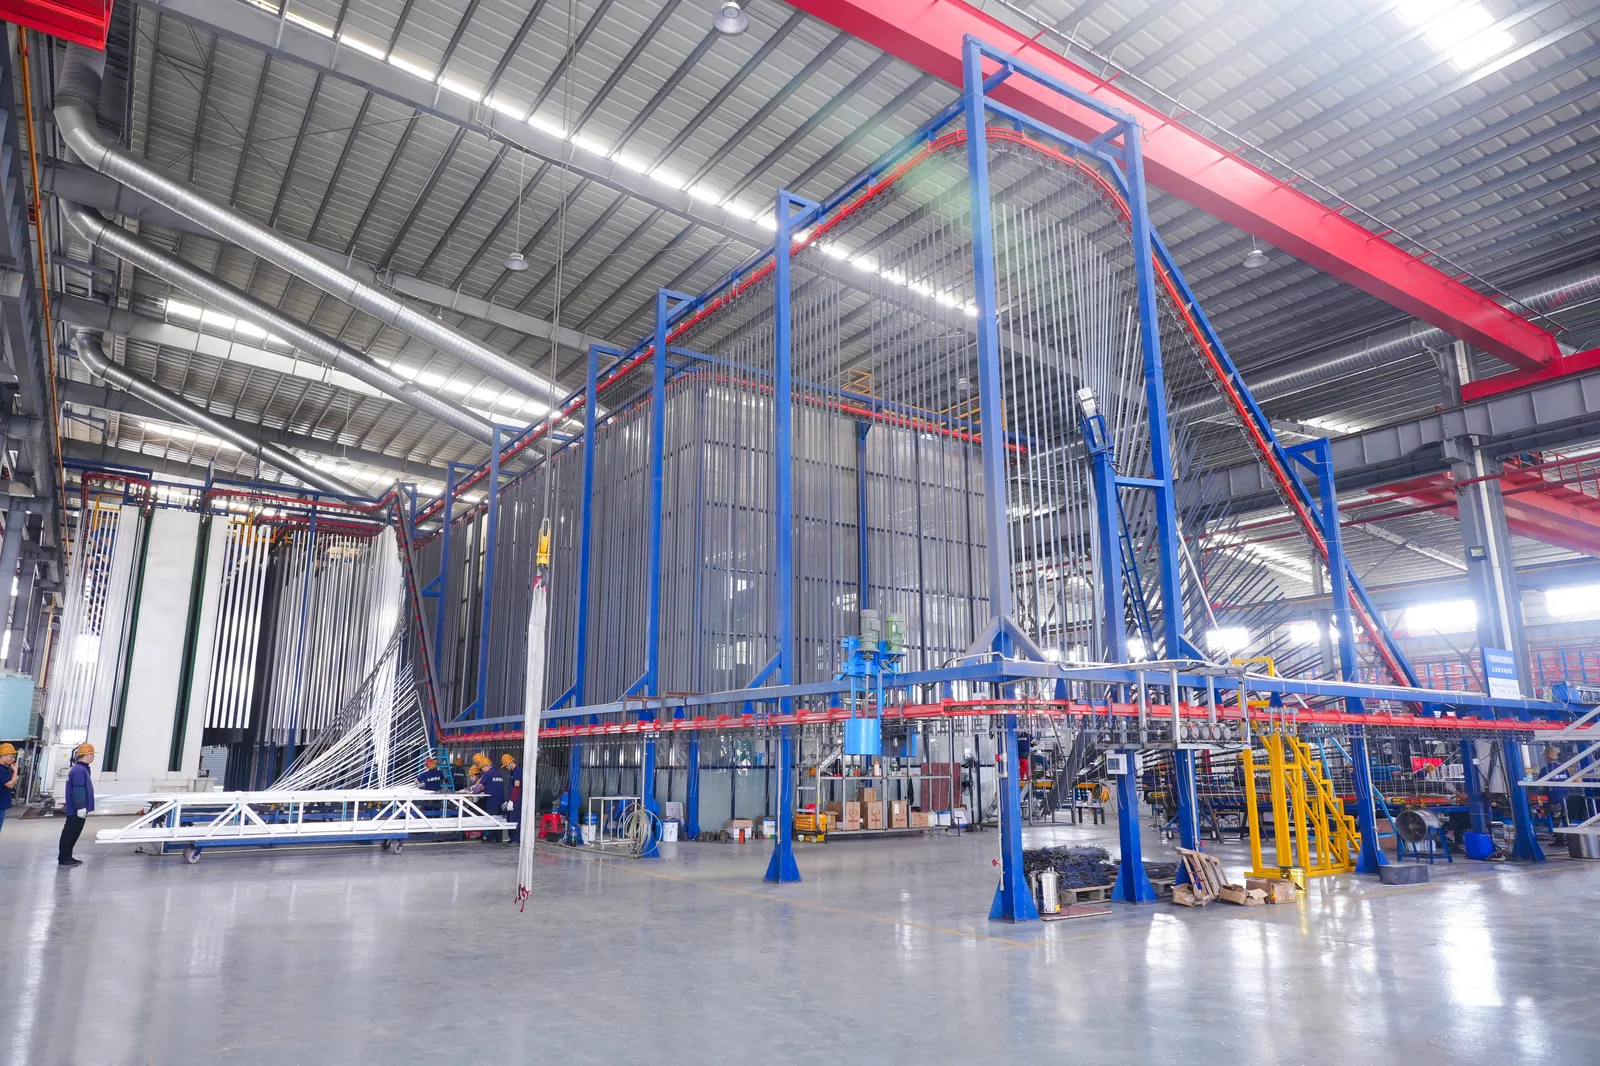
铝型材等长条工件可讨论立式悬挂;适用性需结合工件尺寸、挂具和现场条件评估。
典型流程包括瀑布式前处理、水分烘干、喷粉及粉末回收、固化和上下料输送平台。具体配置按项目确认。
实际工艺、设备配置与服务范围按项目确认。
请提供型材最大长度与重量、目标产量、厂房净高、能源条件和颜色数量。
把需求发给我们 →实际工艺、设备配置与服务范围按项目确认。
长料、型材、幕墙料、栏杆扶手,以及要求双面外观一次成型的件,是立式线的主场。工件竖直吊挂,靠重力保证挂具稳定,两面同时上粉,膜厚一致性比卧式更容易控制。
前提是厂房净高要够。净高大致等于最大工件长度、挂具高度、输送链安全余量与检修空间的叠加。层高不足时,宁可改卧式或分段式,也不要压缩安全余量。
最大工件长度决定炉体高度与厂房净高;挂具间距决定单位时间产能;上下料方式(人工、半自动或自动)决定两端占地与人力配置。这三项互相牵制,必须一起算。
型材厂常见的坑是按最长件定高度,却按最短件算节拍,结果线体做高了、产能却上不去。合理做法是按主力产品区间定参数,长件用旁路或分批处理。
交付范围包括塔式或桥式钢结构、升降或摆杆输送、防晃设计、喷房与固化炉、联动控制。
长料在运行中容易摆动,防晃不是附加项而是必做项,直接决定喷枪与工件之间的间距稳定性,也决定膜厚是否均匀。
净高要多高?
按最大工件长度加挂具、输送链余量和检修空间叠加计算。没有准确净高之前,不建议定线体高度。
长件和短件能混线吗?
可以,但需要挂具兼容设计,并把节拍按主力产品设定,长件单独分批,否则产能会被最慢的那一件拖住。
立式线比卧式贵多少?
通常更高,主要贵在钢结构、炉体高度和防晃机构。具体差额取决于高度与配置,需按方案对比。
能不能先做喷房和固化炉?
可以分阶段上,但立式线的炉体高度与厂房结构强相关,建议一开始就把整体高度与基础预留算进去。