01 / PROJECT FIT
适用与选型
先比较工件最大尺寸、重量与可用挂具,确认悬挂方向以及工件间距。
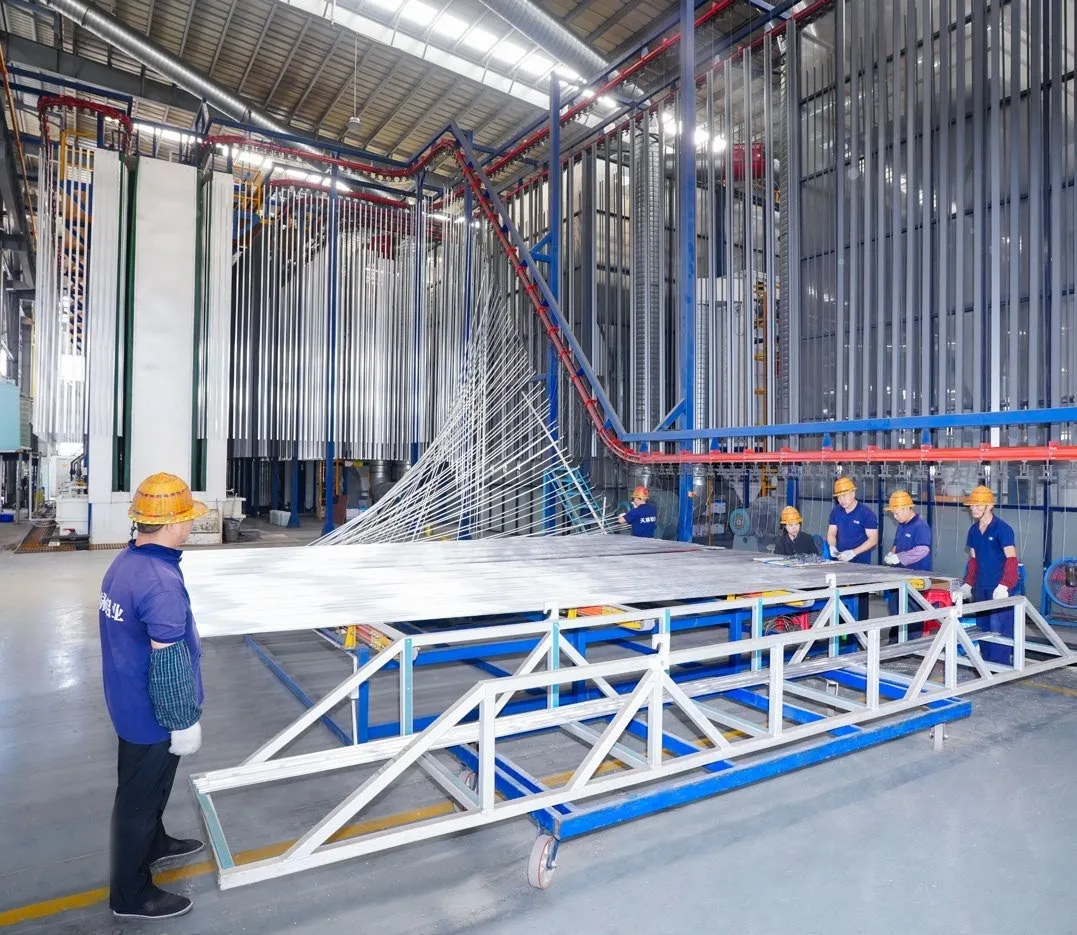
先比较工件最大尺寸、重量与可用挂具,确认悬挂方向以及工件间距。
再核对厂房净高与布局、目标节拍、换色和前处理要求。立式线示意采用瀑布式前处理;卧式线示意采用浸泡式前处理,实际按项目确认。
实际工艺、设备配置与服务范围按项目确认。
资料不完整也可以先发工件照片和厂房尺寸,进一步讨论。
把需求发给我们 →实际工艺、设备配置与服务范围按项目确认。
卧式线工件水平吊挂或平放,占地长、净高要求低,适合中小件与混线;立式线工件竖直吊挂,占地短、净高要求高,适合长料与双面外观件。
差别不在先进与否,而在于产品结构。选错的代价通常体现在产能上不去或者外观不合格,而不是设备本身不能转。
长度小于 1.5 米、以外观面单面为主的件,卧式更经济;长度超过 3 米、需要双面一次成型的型材,立式更稳;介于两者之间的,按主力产品比例决定,必要时做组合线。
还有一种情况常被忽略:厂房净高不足但工件很长。这时可行解是多段卧式加转挂,或者分段固化,而不是硬压立式高度。
产能结构复杂的厂,组合线是合理选项:长件走立式、配件走卧式,共用前处理与部分固化能力。投资高,但柔性最好。
组合线的前提是前处理能力要够,否则两段抢一个前处理,反而互相拖累。
立式一定比卧式省电吗?
不一定。能耗取决于炉体保温、能源类型与运行率,与形态无必然关系。
小厂适合哪种?
按主力产品定。产品结构单一的厂,选对一种即可;产品跨度大的厂,需要评估组合方案。
能不能先做卧式再改立式?
结构上几乎等于重建,不建议这样规划。厂房条件允许时,一开始就把未来形态的高度与基础预留进去。