01 / PROJECT FIT
适用与选型
适用于需要评估水平悬挂和通过空间的工件;具体承重和尺寸由项目设计决定。
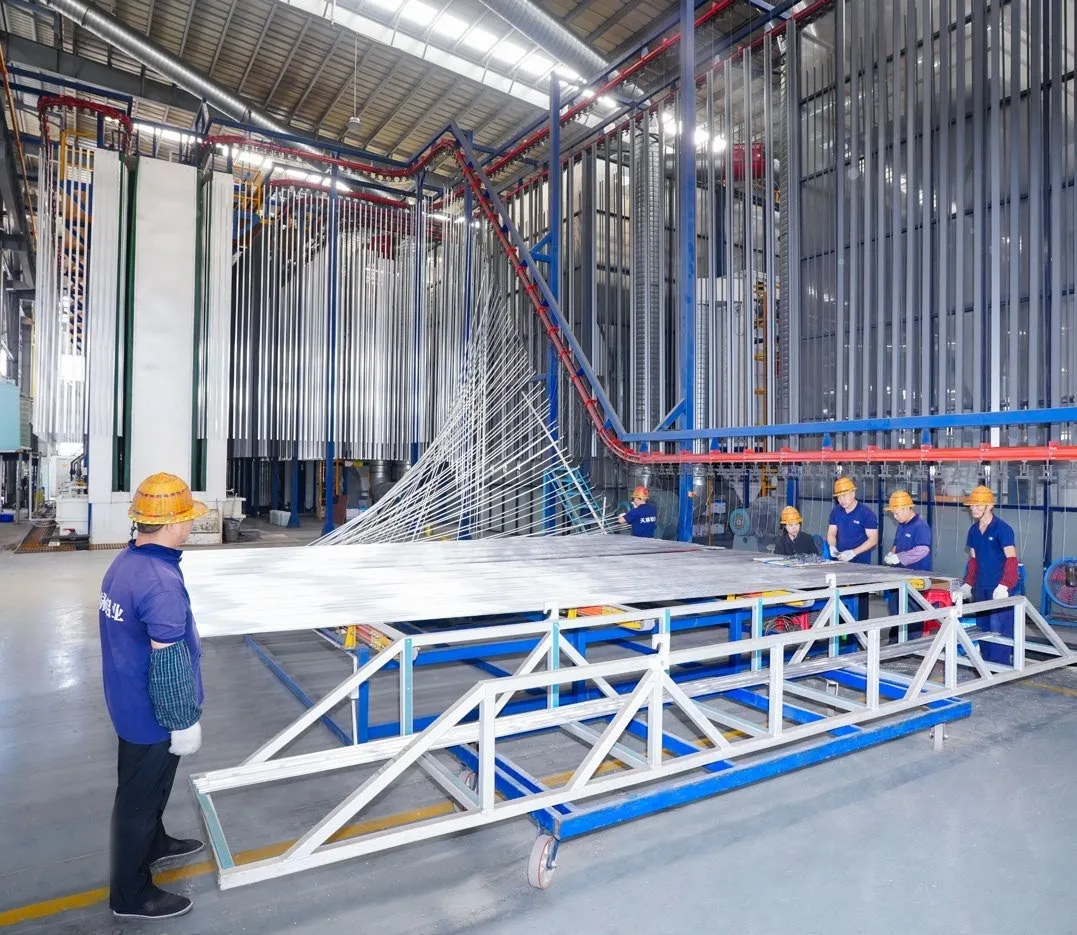
适用于需要评估水平悬挂和通过空间的工件;具体承重和尺寸由项目设计决定。
示意流程包括浸泡式前处理、水分烘干、喷粉与回收、固化及上下料。工艺顺序和设备按实际需求确定。
实际工艺、设备配置与服务范围按项目确认。
请提供工件材质、长宽高、重量、目标产能、厂房图纸和换色需求。
把需求发给我们 →实际工艺、设备配置与服务范围按项目确认。
工件以中小件、批量件为主——五金件、机箱机柜、铝型材短料、网筐托盘类,单件重量与长度在吊挂可承受范围内时,卧式线通常是投入产出比最高的形态。
反过来,如果工件长度超过 3 米、或对单面外观有严格要求、或车间净高受限,就要重新算。这几种情况下硬上卧式,会在转弯半径、吊挂稳定性和炉体高度上接连出问题,返工成本远高于一开始选对。
工件尺寸与挂具形式、目标产能(件/小时或米/分钟)、前处理工艺(喷淋、浸渍或免前处理)、固化能源(天然气、电或生物质)——这四项定下来,线长、节拍、炉体尺寸基本就定了。
我们不先给一张设备清单再倒推布局,而是先把这四个变量问清楚,再倒着排出一条能连续跑得动的线。
交付范围包括工艺方案、平面布局、设备制造、现场安装、联动调试与操作培训。前处理药剂、粉末、压缩空气与电力接入由客户侧准备,接口位置在布局阶段就标定。
验收以连续运行状态下的节拍、膜厚均匀性与附着力(按双方约定的检测标准)为准,不以单件试喷为准。
卧式线最短能做到多长?
取决于工件与节拍。小批量单喷房方案可以做得比较紧凑,具体要按您的工件清单排布后才能给长度,不做口头估算。
前处理能不能用现有的?
可以。旧槽体如果结构完好、温控正常,通常保留并接入新线,能省下一大块投资。若槽体渗漏或加热失效,则建议一并更换。
换色频繁怎么办?
按换色频次配置。低频用人工吹扫加快换粉桶;高频建议上旋风回收加自动清枪,换色时间能压到可接受范围。
交期怎么定?
交期取决于配置复杂度与当时的排产,方案确认时一并写明,不做口头承诺。